
Záver dopredu: kedy aktivačná teplota, hmotnosť povlaku a podmienky skladovania Sú prispôsobené substrátu a línii, táto páska poskytuje jedno z najspoľahlivejších tenkých spojov pri spracovaní a textilných prácach. Keď sa tieto premenné ignorujú, rovnaká trieda vytvára spoje, ktoré po niekoľkých dňoch zlyhajú, okraje, ktoré prepúšťajú lepidlo, a kotúče, ktoré sa blokujú na polici.
Väčšina problémov v teréne má tri príčiny: teplo, ktoré nikdy nedosiahne spojovaciu líniu, pokrytie lepidlom, ktoré sa mení od kotúča k kotúču, a teplo alebo vlhkosť, ktoré poškodili pásku pred jej otvorením. Každému sa dá predísť, keď viete, o čo máte požiadať.
„Tkanivo“ opisuje nosič: ľahký papierový pás, zvyčajne hrubý 20 až 60 mikrónov, potiahnutý na oboch stranách termoplastickým tavným lepidlom a chránený uvoľňovacou vrstvou. Nosič poskytuje nízky profil a prispôsobivosť; lepidlo poskytuje spojenie.
Na časti „horúca tavenina“ záleží ešte viac. Na rozdiel od pásky citlivej na tlak, ktorá zostáva lepkavá pri izbovej teplote, je tavné lepidlo v pokoji pevné a zmäkne až pri zahriatí. Pred použitím tepla je možné pásku voľne umiestniť a premiestniť. Po príchode tepla a tlaku lepidlo vtečie do povrchu a spojí materiály dohromady.
Vďaka týmto vlastnostiam sa páska prirodzene hodí na tkaniny, tkanivo, fóliu, netkané textílie a tenké flexibilné zostavy – aplikácie, kde by hrubšia konštrukcia presvitala alebo spomalila teplo, od ktorého väzba závisí.
Lepenie prebieha v spoľahlivom poradí. Teplo zvyšuje teplotu lepidla nad jeho bod mäknutia – bežne 90 až 120 °C pre horúce taveniny na báze EVA – viskozita klesá a lepidlo zmáča podklad. Tlak ho tlačí do mikroskopických údolí na povrchu. Ako sa spoj ochladzuje, lepidlo tuhne a získava súdržnú pevnosť. Hotový spoj porazí lepidlá citlivé na tlak pri zvýšenej teplote, pretože prídržná sila pochádza zo stuhnutej vrstvy, nie z lepivosti.
Väčšina porúch nie je chybou lepidla. Aktivačná teplota pásky je vlastnosťou lepidla; teplota na spojovacej línii je vlastnosťou procesu. Doska pri 120 °C pritlačená na jednu sekundu proti studenému vodivému substrátu nezohreje spojovaciu líniu na teplotu. Rovnako rozhodujúci je čas zotrvania, tlak a prenos tepla substrátu.
nie kompenzovať slabú väzbu ľubovoľným zvýšením teploty. Pri teplote približne nad 200 °C sa tavné lepidlá degradujú a môžu uvoľňovať výpary, zatiaľ čo tkanivový nosič sa môže pripáliť. Zostaňte v aktivačnom okne, ktoré poskytuje dodávateľ.
| Parameter | Čo overiť | Čo sa pokazí, keď sa to ignoruje |
|---|---|---|
| Hrúbka nosiča | Rovnomerný strmeň v rozsahu 20–60 µm | Presvitajú hrubé škvrny; tenké miesta bolí manipulácia |
| Hmotnosť povlaku | Gramov na meter štvorcový na stranu, napr. 30–60 g/m² | Nerovnomerné pokrytie vytvára nekonzistentnú silu odlupovania |
| Teplota aktivácie | Bod mäknutia a celoplošné okno | Príliš nízka: žiadna väzba; príliš vysoká: pálenie a krvácanie |
| Výkon odlupovania a strihu | Hodnoty po 24 hodinách kondicionovania pri prevádzkovej teplote | Kĺb sa pri zaťažení plazí alebo odlupuje |
| Reziduálne správanie | Trvalý alebo odnímateľný stupeň | Prenášanie lepidla poškodzuje diely pri odstránení |
Rovnaká logika pásky sa objavuje v celom rade priemyselných odvetví, kde je podklad tenký, spoj musí zostať nízkoprofilový a v procese je dostupné teplo:
Tkanivový nosič nie je degradáciou filmového nosiča. Je to správna technická odpoveď, keď kĺb musí byť tenký, neviditeľný a flexibilný – a stále musí držať roky.
Kupujúci, ktorí kladú presné otázky vo fáze predaja, sa vyhnú drahým prekvapeniam vo výrobe. Týchto päť otázok oddeľuje spoľahlivého dodávateľa od obchodníka:
Požiadajte o hmotnosť náteru na stranu a aktivačné okienko ako štandardnú dokumentáciu. Dodávateľ, ktorý nemôže uviesť tieto dve čísla, vám môže predať kotúč, ale nie opakovateľný proces.
Tavné lepidlá sú termoplasty: zahriatím zmäknú. Tento jediný fakt vysvetľuje väčšinu zlyhaní lepidiel, ktoré sú obviňované z pásky. Rolka ponechaná v blízkosti slnečného okna, nad rúrou alebo v horúcej nádobe môže vyvolať okrajový tok, zablokovanie vložky alebo teleskopické. Chémia sa nezmenila – páska bola tvarovaná nesprávnym prostredím.
Nosič tkaniva pridáva druhú citlivosť: vlhkosť. Vlhkosť mení rozmery nosiča a krúti sa, čo sa prejavuje ako chybná registrácia pri vysekávaní alebo vlnitý vzhľad laminovaných panelov.
Nepokúšajte sa zachrániť zablokovaný kotúč zvyšovaním napätia odvíjania. Akonáhle sa vložka pripevní k lepidlu, rolka je nepoužiteľná pre presné procesy – bude nasledovať pretrhnutie pásu, zvrásnenie a odlepenie lepidla bez ohľadu na to, ako opatrne s ním budete zaobchádzať.
Rozdiel medzi bezproblémovou rolkou a problematickou je málokedy viditeľný. Žije v toleranciách hmotnosti náteru, výbere surovín a konzistencii procesu. Skúsení nákupcovia vykonávajú audit výrobnej linky, nielen údajového listu. Výrobca s vlastným poťahovacím zariadením môže kontrolovať prichádzajúce materiály, upravovať formulácie a udržiavať jednotnosť medzi jednotlivými šaržami tak, ako to obchodníci nedokážu.
Wanfeng vyrába filmy a pásky od roku 1989, pričom prevádzkuje špeciálne páskové linky s automatickým rezaním pre priemyselných zákazníkov. The tavná páska používané v textilnom, penovom a elektronickom lepení pochádza z tohto programu.
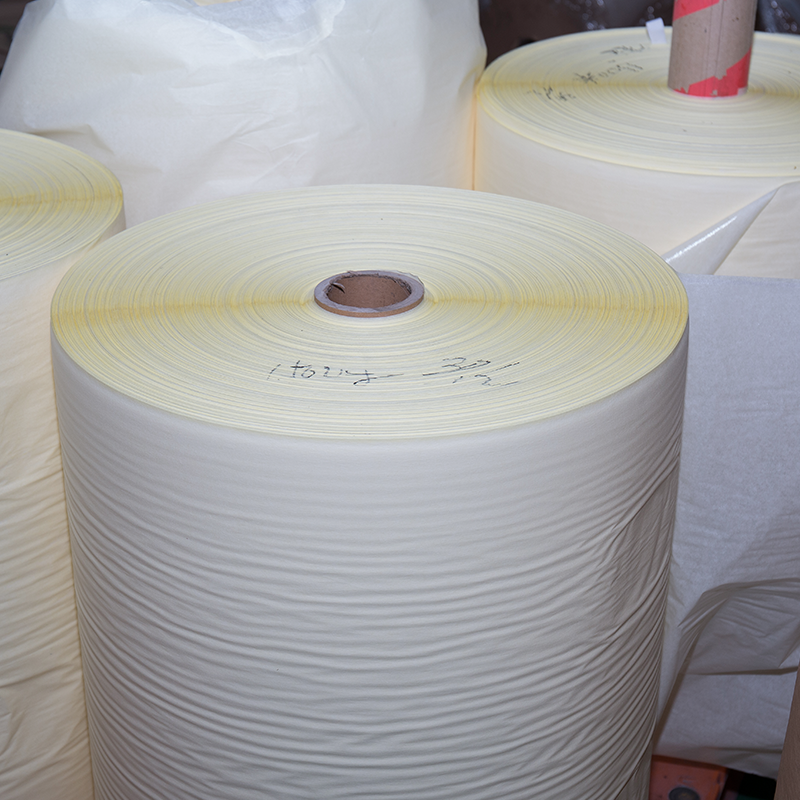 Tavná páska od spoločnosti Wanfeng na priemyselné lepenie Táto tavná páska vyrobená z maskovacieho papiera a prírodného latexu je vhodná na montáž elektronických súčiastok a lepenie textílií alebo peny, čo odráža dlhoročnú odbornosť spoločnosti Wanfeng vo výrobe lepidiel. Zobraziť produkt →
Rovnaká disciplína sa nesie aj v širšom sortiment lepiacich pások . Keď sa správna trieda stretne so správnym procesom, tavná obojstranná hodvábna páska sa stane presne tým, čím by mala byť: tichá, spoľahlivá a opakovateľná.
Samotná páska je jednoduchá; inžinierstvo okolo toho nie je. Skutočný výrobca považuje hmotnosť povlaku, teplotu aktivácie a podmienky skladovania za dátové body, takže prvý kotúč a päťdesiaty sa správajú rovnako.
Skúška v troch krokoch rieši väčšinu rozhodnutí dodávateľa: stlačte testovaciu náplasť pri zdokumentovanej aktivačnej teplote, prejdite jeden výrobný kotúč cez linku a po 48 hodinách skontrolujte pevnosť odlupovania a zvyšky. Prejdite týmito bránami a máte známku, na ktorej môžete vytvoriť proces okolo.

Copyright © Wuxi Wanfeng Protective Film Co., Ltd. All Rights Reserved.


